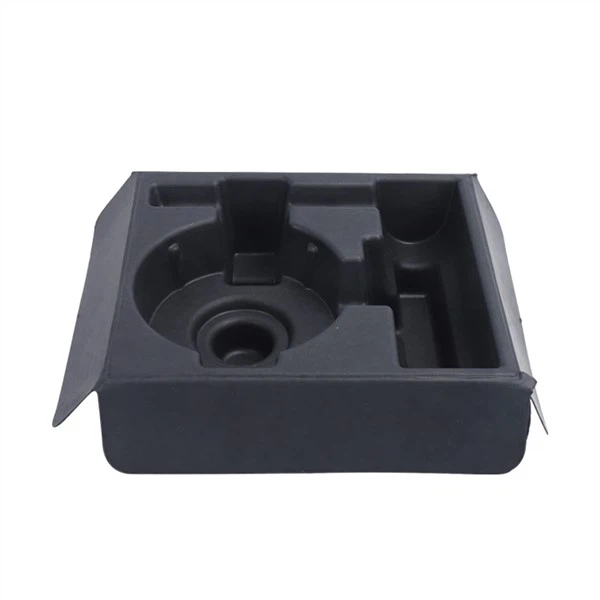
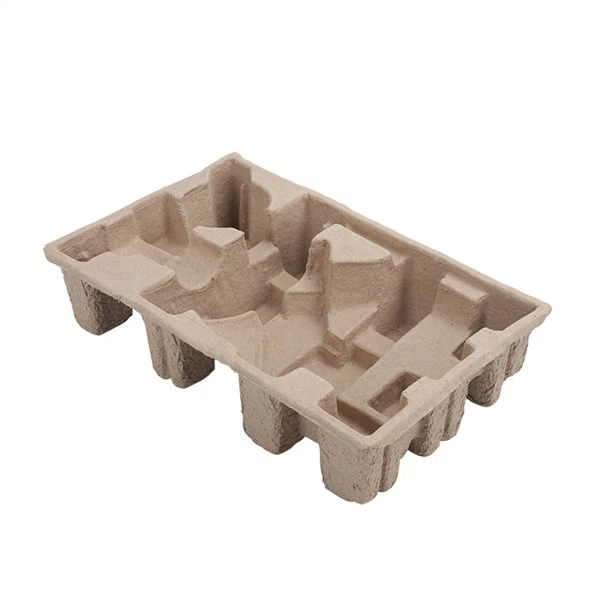
1. Rendiment mediambiental: un cicle tancat verd des de les matèries primeres fins al reciclatge durant tot el cicle de vida
La pasta, l'emmotllament per adsorció i la conformació per assecat són alguns dels passos que s'han de fer per fabricar pasta modelada a partir de residus de paper i fibres vegetals. Els seus trets ambientals estan presents al llarg de tot el seu cicle de vida.
Sostenibilitat de les matèries primeres: utilitzant materials renovables com el cartró reciclat, el bagatge de la canya de sucre i la fibra de bambú en lloc de la fusta. Per exemple, un tipus d'encaminador utilitza modelatge de polpa feta amb bagàs de canya de sucre, que pot estalviar aproximadament 5.000 metres cúbics de bosc cada any.
Sense producció de contaminants: la tècnica de generació de pasta utilitza una màquina de pasta hidràulica i tecnologia de deshidratació de fibra, per la qual cosa no calen aglutinants químics. Després del tractament de sedimentació, les aigües residuals es poden reutilitzar i les emissions de carboni són només un-terç de les de l'EPS.
Degradació sense residus: al món natural, els envasos de residus poden descompondre's completament en matèria orgànica en només sis mesos. Això redueix molt el risc de contaminació per microplàstics en comparació amb l'EPS, que triga 400 anys a descompondre's.
Reciclatge i reutilització: l'emmotllament de polpa residual es pot desglossar i utilitzar per fer nous envasos, creant un sistema de cicle tancat-de "regeneració del reciclatge d'ús". Una empresa concreta diu que la seva taxa de recuperació d'emmotllament de pasta és del 92%, que és molt superior a la taxa de recuperació del 5% de l'EPS.
2. Benefici estructural: Ajustar correctament a les necessitats de seguretat dels dispositius de xarxa
Quan s'embalen dispositius electrònics de precisió com els encaminadors, el rendiment de la memòria intermèdia i la precisió dimensional han de ser molt alts. Mitjançant el disseny estructural i la innovació de processos, la pasta modelada fa tres coses principals:
Memòria d'imitació en 3D: la tècnica de premsat en calent es pot utilitzar per fer formes tridimensionals, com ara niu d'abella i ones, que s'adaptin a la geometria de l'equip. Per exemple, un cert fabricant d'envasos d'encaminador va construir una cambra tampó hexaèdrica utilitzant dades de vibració de transport simulades. Això va augmentar la taxa de superació de la prova de caiguda del 78% al 99%.
Protecció contra l'electricitat estàtica: l'addició de fibres conductores o midó catiònic al purí redueix la resistivitat superficial del paquet a 10 ⁶ -10 ⁹ Ω, la qual cosa evita que s'acumuli l'electricitat estàtica. Les proves han revelat que els envasos d'emmotllament de polpa poden reduir la taxa de danys electrostàtics a les peces electròniques del 3% al 0,02%.
Control de la temperatura i la humitat: Les fibres tenen una estructura porosa que crea canals transpirables naturals. Quan aquests canals es combinen amb recobriments impermeables a la superfície, creen un equilibri de "respirabilitat i resistència a la humitat". Quan la temperatura és de 40 graus i la humitat relativa és del 90%, la humitat a l'interior dels envasos modelats de polpa canvia un 40% menys que en els envasos EPS. Això fa que l'equip duri més.
3. Innovació en el procés: la tècnica de mòlta a mitja-temperatura elimina els problemes del sector.
En resposta als problemes comuns de l'emmotllament de pasta, com ara la deformació fàcil i la baixa precisió dimensional, la tecnologia de mòlta a temperatura mitjana (70-85 graus) avança controlant les propietats físiques de les fibres:
El suavització de la lignina i la dissolució de la resina redueixen l'adhesió de la fibra. Quan aquestes dues coses es fan juntament amb un procés de pasta segmentada (pretractament a alta temperatura + mòlta de precisió a baixa temperatura), la desviació estàndard de la distribució de la longitud de la fibra es redueix un 30% i la taxa d'aglomeració es redueix un 50%.
Control de la contracció: la temperatura mitjana ajuda a formar la xarxa d'enllaç d'hidrogen de la fibra. Quan es combina amb la tecnologia d'assecat de motlles de cinturó (100-120 graus), redueix la taxa de contracció de l'assecat del 15% a menys del 3%, la qual cosa compleix el requisit de tolerància del paquet del router de ± 0,2 mm.
Millora de l'eficiència de la producció: després de canviar a la mòlta de purins a temperatura mitjana, la capacitat de producció d'una línia única d'una empresa va passar de 120.000 peces al mes a 180.000 peces al mes, la taxa de ferralla va baixar del 12% al 3% i el cost global va baixar un 18%.